
 Dotaz
Neváhejte a pošlete zprávu
I. Úvod: Řešení „nemožného“ úkolu Fráze "zasazení čtvercového kolíku do kulatého otvoru" je univerzální symbol...
ČTĚTE VÍCETři dodavatelé vám poskytnou tři různé odpovědi o nejlepším materiálu pro vrtáky: rychlořezná ocel, kobalt nebo monolitní karbid. Všechny tři odpovědi jsou správné, ale každá je správná pouze v rámci úzkého souboru podmínek, jakosti obrobku, průměru otvoru, stroje a cílového počtu otvorů.
Nechte zápas špatně a cena se objeví rychle. 6 mm HSS M2 bit běžící nasucho v nerezové oceli 304 při 1 400 ot./min se obvykle otupí uvnitř 15 až 25 otvorů, zatímco stejný bit v nízkouhlíkové oceli vydrží stovky. Přesunutí této nerezové zakázky na kobaltový vrták M35 znásobí životnost nástroje zhruba trojnásobně za přibližně dvojnásobek jednotkové ceny, a proto výběr materiálu patří k nákupu stejně jako ke stojanu na nářadí.
Zbytek této příručky se řídí tímto pořadím, protože tři skupiny materiálů se chovají velmi odlišně, jakmile do řezu vstoupí teplo, otěr a náraz.
Krátká odpověď: do dřeva se vrtá ocel s vysokým obsahem uhlíku nebo HSS, měkká ocel s HSS M2, nerezová a legovaná ocel s kobaltem M35 nebo M42, velkoobjemové obrábění kovů s tvrdokovem a beton pouze s nástroji SDS s tvrdokovem.
| Materiál | Teplotní limit | Nejlepší přizpůsobení obrobku | Relativní cena |
| HSS M2, lesklý povrch | 540-600 °C | Měkká ocel, hliník, dřevo, plasty | 1,0x |
| HSS M2 s povlakem TiN | 540-600 °C | Plechy, generální opravy, sady pro údržbu | 1,2-1,5x |
| Kobalt M35 nebo M42 | 600-650 C | Nerez 304 a 316, legovaná ocel, titan | 2,0-2,8x |
| Tělo z karbidové oceli | 800 C a více | Betonové, cihlové, tvárnicové, brusné plechové zboží | 3-5x |
| Pevný karbid | 1000 C a více | CNC kovovýroba, kompozity, velkoobjemové běhy | 6-10x |
Standardní bity do dřeva s ostrými hroty se dodávají z vysoce uhlíkové oceli a HSS a skutečným rozdílem je opakování, nikoli ostrost. Ocel s vysokým obsahem uhlíku je levná a hodí se pro truhlářské práce a tesařské práce na stavbách, kde se kousek používá několikrát týdně. HSS drží tuto hranu prostřednictvím abrazivního plechového zboží, jako jsou MDF a dřevotřískové desky, kde lepicí linie a minerální plnivo otupují měkkou ocelovou hranu během jediné směny. Šnekové vrtáky a vrtáky forstner se řídí stejným pravidlem: uhlíková ocel pro příležitostné hluboké vrtání, HSS pro opakovanou výrobu.
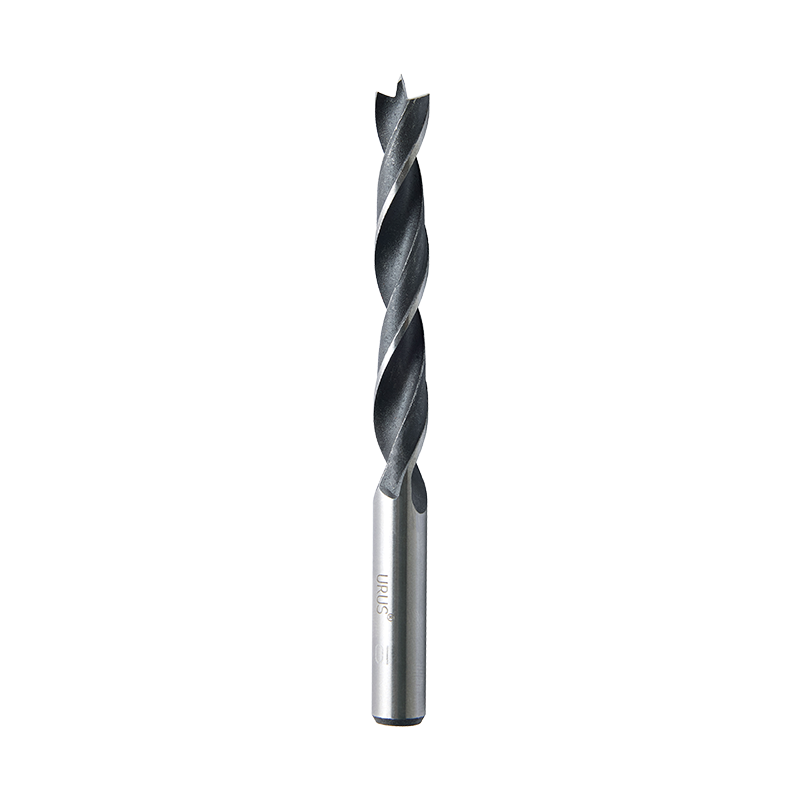 Standardní vrták do dřeva Brad Point pro přesné vrtání do dřeva Vrták do dřeva s přesným středovým hrotem a kulatou stopkou, vhodný pro přesné polohování a standardní sklíčidlo pro běžné vrtání do dřeva. Zobrazit produkt →
Měkká ocel, hliník, mosaz a plasty se nejekonomičtěji vrtají pomocí HSS M2, obvykle v bodě 118 stupňů pro běžné práce a v bodě dělení 135 stupňů, když vrták musí držet vyznačený střed bez chůze. Nerezové 304 a 316 mechanicky vytvrzují pod tupou hranou, takže nástroj musí spíše řezat než drhnout: kobalt M35 nebo M42 s děleným hrotem udrží břit naživu dostatečně dlouho, aby dokončil díru. Geometrie pilotního bodu pomáhá u zakřivených a tenkých částí. Pevný karbid vstupuje pouze tehdy, když je na místě regulace objemu, tuhosti a chladicí kapaliny.
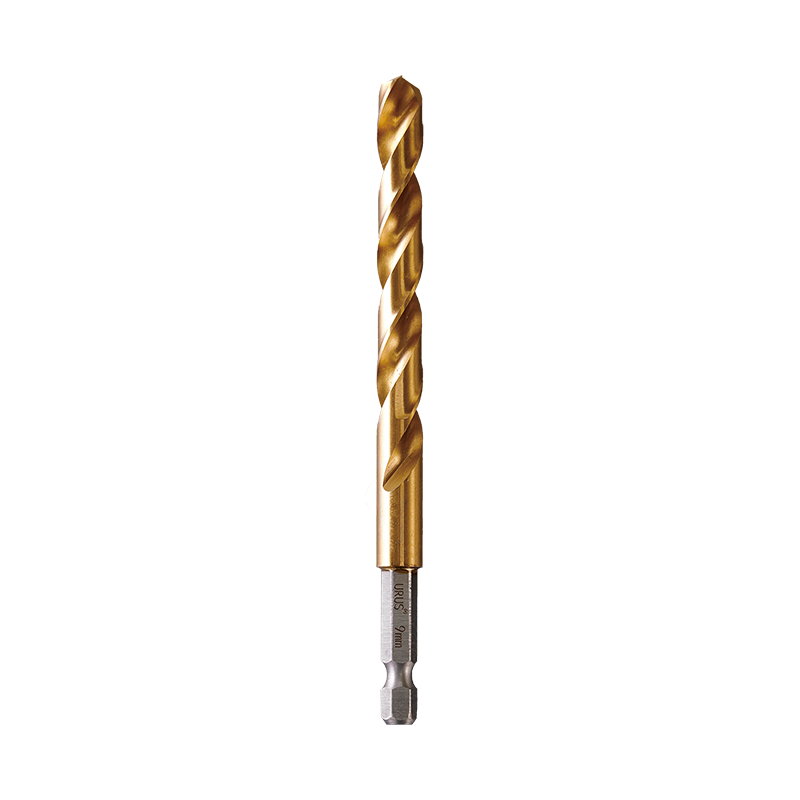 Vlastní dělený vrták do kovu pro rychlou výměnu sklíčidel Vrták do kovu s geometrií děleného hrotu a několika možnostmi povrchové úpravy, určený pro 1/4palcová rychlosklíčidla se stopkou a průměry od 1,0 do 13,0 mm. Zobrazit produkt →
Žádný kobalt nebo HSS bit do betonu nepatří. Vrtání s příklepem současně působí rázovým zatížením a minerálním otěrem, takže řezná hrana musí být připájena karbidem wolframu do ocelového těla. SDS-plus pokrývá zhruba 4 až 16 mm otvory v cihlách, tvárnicích a standardním betonu, zatímco SDS-max vyžaduje větší průměry a těžší armovací práce. Tříbřitá karbidová hlava se rychleji vycentruje na nerovných površích a snižuje chůzi, která ničí polohu otvoru na hrubé stěně.
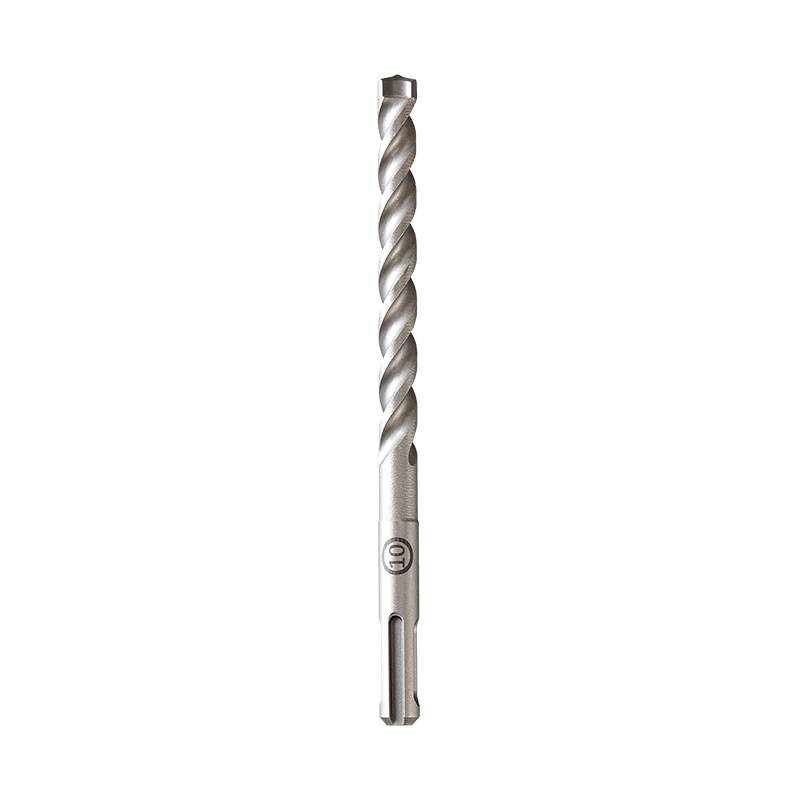 Zakázkový příklepový vrták SDS-3-Cutter s tvrdokovovým hrotem do zdiva Kladívkový vrták do zdiva s tříbřitým tvrdokovovým hrotem a tvrzeným chrom-vanadiovým tělem, určený pro vrtání cihel, betonu a kamene v různých velikostech. Zobrazit produkt →
Geometrie hrotu, počet drážek a standardní stopka jsou stejně důležité jako základní materiál, proto si uschovejte odkaz typy vrtáků a jejich použití vedle vaší specifikace materiálu, když napíšete popis nákupu.
Většina chyb ve specifikaci, které vidíme v citacích, pochází ze čtyř nedorozumění ohledně toho, z čeho se bit ve skutečnosti skládá.
Červená tvrdost je teplota, při které řezná hrana změkne a přestane řezat čistě. HSS M2 si udržuje svou hranu na zhruba 540-600 C, třídy kobaltu to posouvají na asi 600-650 C a karbid stále řeže daleko za touto hranicí, což je celý důvod, proč kobalt a karbid existují jako samostatné cenové úrovně.
U nerezové oceli 304 kobalt M35 běžně vrací asi trojnásobek otvorů než HSS M2 a geometrie s karbidovými hroty se vrací více než pětkrát, což je dost na snížení nákladů na otvor, i když je jednotková cena vyšší.
Aritmetika je přímočará. Bit HSS M2 za 3,00 USD, který vytváří 20 otvorů, stojí 0,15 USD za otvor. Kobaltový vrták za 7,50 USD, který vytváří 60 děr, stojí 0,125 USD za díru a také odstraňuje dvě změny bitů ze směny operátora. Na buňce vrtající 600 nerezových děr denně tento rozdíl odstraňuje zhruba 20 výměn nástrojů každý den.
Specifikace vrtáku je úplná pouze tehdy, když pojmenovává obrobek, díru, stroj, předpokládanou životnost a metodu ověření. Cokoli méně ponechává výběr materiálu na předpokladu vašeho dodavatele.
Dodavatelé, kteří vytvářejí bity pro OEM programy, obvykle vítají tuto úroveň detailů, protože později odstraní argumenty. Společnost Zhejiang URUS Tools Co., Ltd., která vyrábí vrtáky, kleště a sady ručního nářadí v Jiashan, Zhejiang pod značkou Bison, pracuje napříč dřevařskými, kovovými a zednickými linkami s certifikací ISO9001:2015, což je národní označení high-tech podniků, a zkušební laboratoř pro spolupráci TUV Rheinland založená v roce 2017, která začala připravovat tento stručný přehled kupujících plechovek. řezné bity pro vrtáky: typy, materiály a jak si vybrat .
Ne. Kobalt kupuje tvrdost za horka a odolnost proti otěru a na oplátku se vzdává určité houževnatosti za dvoj až trojnásobek jednotkové ceny. U dřeva, měkké oceli, hliníku a při běžné údržbě je HSS M2 lepší ekonomickou volbou. Kobalt získává svou prémii, když je obrobek nerez, legovaná ocel nad 30 HRC nebo titan, nebo když je teplota břitu faktorem omezujícím životnost nástroje.
Ne. Nitrid titanu je povlak o tloušťce přibližně 1 až 4 mikrony na stejném HSS substrátu. Snižuje tření, zlepšuje tok třísek a zpomaluje opotřebení hřbetu, ale základní ocel stále určuje, kolik tepla hrana přežije, než změkne.
Karbid wolframu. Beton se vrtá příklepem, takže hrot musí být pájená karbidová vložka namontovaná ve stopce SDS-plus nebo SDS-max. HSS a kobaltové hrany rychle selhávají při této kombinaci kladiva a minerálního otěru.
Porovnejte náklady na díru u pevného obrobku, průměru a rychlosti. Před uvolněním objednávky nádoby si vyžádejte údaje o tvrdosti, údaje o házení špičky, tloušťku povlaku a šarži vzorku testovanou na vašem vlastním stroji a výsledek testu uschovejte přiložený ke specifikaci.
I. Úvod: Řešení „nemožného“ úkolu Fráze "zasazení čtvercového kolíku do kulatého otvoru" je univerzální symbol...
ČTĚTE VÍCEKovoobrábění bylo vždy základním kamenem průmyslového rozvoje, utvářelo vše od automobilových komponent až po...
ČTĚTE VÍCE1. Co jsou kleště na vodní čerpadlo? – Flexibilní nástroj „All-Rounder“. V moderní průmyslové výrobě a každodenní údržbě...
ČTĚTE VÍCEVýběr vhodných průmyslových řezných nástrojů je zásadním rozhodnutím, které přímo ovlivňuje efektivitu výroby...
ČTĚTE VÍCEautorská práva © Zhejiang URUS Tools Co., Ltd. privacy policy