

 Dotaz
Neváhejte a pošlete zprávu
I. Úvod: Řešení „nemožného“ úkolu Fráze "zasazení čtvercového kolíku do kulatého otvoru" je univerzální symbol...
ČTĚTE VÍCEBěhem nedávné kontroly šarže v montážní dílně spojovacího materiálu v Guangdongu tým kvality odmítl 320 ze 400 vrácených vrtáků do zdiva s rovnou stopkou. Bity nebyly vadné u brány továrny. Na pracovním stole se neshodovali. Každý vrták měl kulatou hladkou stopku, ale operátoři je používali v příklepových vrtačkách SDS-plus, aniž by deaktivovali režim příklepu. Stopky se ve sklíčidle zakolísaly, karbidové hroty se odprýskly a bity praskaly v linii odražení stopky. Použití vrtáků s přímou stopkou má jasné hranice a většina poruch na poli pochází z jejich překročení. Tato příručka vysvětluje tyto hranice v praktických pojmech: které materiály jsou vhodné pro vrtáky s rovnou stopkou, které geometrie hrotu fungují nejlépe a jak rychlost, posuv a mazání udržují čisté řezy.
Vrták s rovnou stopkou má hladkou válcovou stopku, jejíž průměr odpovídá tělesu bitu, a přenáší krouticí moment povrchovým třením mezi stopkou a čelistmi sklíčidla.
Tento design je záměrně jednoduchý. Na rozdíl od systémů SDS nebo šestihranných stopek, které používají mechanické zajišťovací profily, přímočará stopka zcela závisí na upínací síle. Operátor nainstaluje bit do standardního sklíčidla, utáhne čelisti a tření mezi ocelovou stopkou a sklíčidlem nese rotaci.
Tato jednoduchost přináší skutečné výhody v dílenském a výrobním prostředí. Jedno sklíčidlo může přijmout širokou škálu průměrů bez výměny kleštin nebo adaptérů. Náklady na bit zůstávají nižší, protože stopka je obráběna přímo z těla nástroje. Výměna je okamžitá, když se kousek opotřebuje, a řízení zásob je jednodušší, když se závod standardizuje na nástroje s kulatou stopkou. Základy vrtacích operací a přenos krouticího momentu bitů jsou popsány v našem článku základní pojmy vrtání průvodce.
Omezení je také jasné. Pokud sklíčidlo nemůže dodat dostatečnou upínací sílu, stopka se roztočí uvnitř čelistí dříve, než řezná hrana vykoná smysluplnou práci. Při vrtání s příklepem nemá stopka příklepový mechanismus, takže nemůže efektivně přenášet energii příklepu. Použití vrtáku s přímou stopkou proto vyžaduje přizpůsobení stopky typu sklíčidla a požadovanému krouticímu momentu, nikoli pouze vrtanému materiálu.
Vrtáky s přímou stopkou jsou nejúčinnější při vrtání do kovu a dřeva, zatímco jejich použití ve zdivu je omezeno na nepříklepové rotační vrtání do měkkých cihel nebo zděných bloků.
Materiál řídí výběr více než stopka. Do dřeva se vrták s rovnou stopkou s ostrým hrotem čistě vystředí a vyřízne otvory bez třísek pro hmoždinky, závěsy a instalaci kování. Stopka snadno zvládá krouticí moment, protože dřevo je nejsnazší vrtací materiál. V kovu ta samá stopka přenáší zatížení prostřednictvím geometrie děleného hrotu nebo pilotního hrotu a hlavním rizikem je hromadění tepla a chůze vrtáku.
| Materiál | Typ bodu | Provozní režim | Typická aplikace |
| Dřevo | Bradový bod / pilotní bod | Pouze rotační | Výroba nábytku, otvory pro hmoždinky, montáž kování |
| Nízkouhlíková ocel | Rozdělovací bod | Pouze rotační | Montážní otvory, souřadnicové vrtání, kovovýroba |
| hliník | Pilotní bod / dělicí bod | Rotační s chladicí kapalinou | Obrábění, tenké plechy, profilové vrtání |
| Měkké zdivo | Zednický hrot s karbidovým hrotem | Pouze rotační | Kotevní otvory, mělké průchozí otvory v cihle |
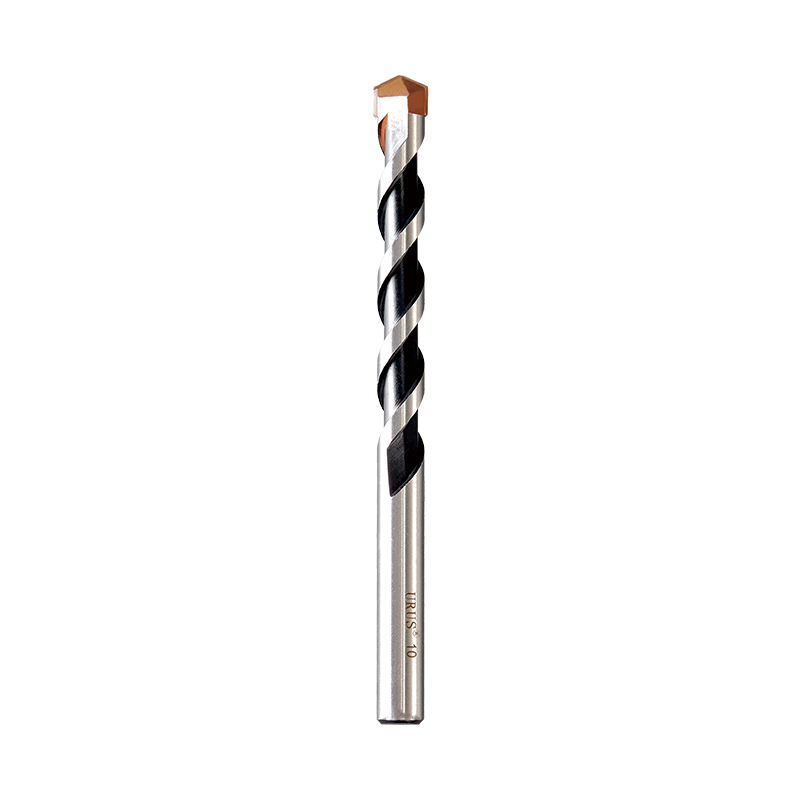 Vrták do zdiva s kulatou stopkou pro rotační vrtání do cihel a bloků Tento vrták s karbidovým hrotem se zesílenou drážkou a hladkou stopkou řeže čisté otvory do měkkých cihel, malty a lehkého bloku, pokud se používá pouze v rotačním režimu. Splňuje normy DIN8039 a ISO 5468, s tělem z tvrzené chrom-vanadiové oceli a dostupnými možnostmi hrotu. Zobrazit produkt →
Ve zdění pracuje válcová stopka pouze v rotačním režimu. Pokud je materiálem měkká cihla, malta nebo lehký blok, vrták do zdiva s kulatou stopkou s tvrdokovovým hrotem vyřízne čistý otvor bez nárazu. Náš vrták do zdiva s kulatou stopkou je navržen přesně pro tuto povinnost: tvrdokovová špička, zesílená drážka a hladká stopka, která se upíná ve standardním sklíčidle. Nepokoušejte se jej používat v příklepové vrtačce se zapnutým příklepovým mechanismem.
Při vrtání do kovu není stopka omezujícím faktorem. Geometrie bodu je. Praktický návod k výběru sad vrtáků do kovu s kulatou stopkou naleznete v našem článku kovové vedení vrtáku s kulatou stopkou . Primárním rizikem není prokluz stopky, ale tvorba tepla, které může zpomalit řeznou hranu a způsobit rychlé otupení.
Geometrie hrotu vrtáku s válcovou stopkou řídí, jak vstupuje do materiálu, řeže třísky a odolává chůzi.
Každý bit s rovnou stopkou má stejnou stopku, takže geometrie hrotu je to, co odlišuje výkon. Standardní 118stupňový hrot funguje pro všeobecné vrtání, ale má tendenci chodit po tvrdé oceli. Dělený hrot brousí tloušťku pásu tenčí a vytváří dva malé řezné břity, které začínají otvor bez chůze, což z něj činí nejbezpečnější volbu pro CNC a ruční vrtání kovu.
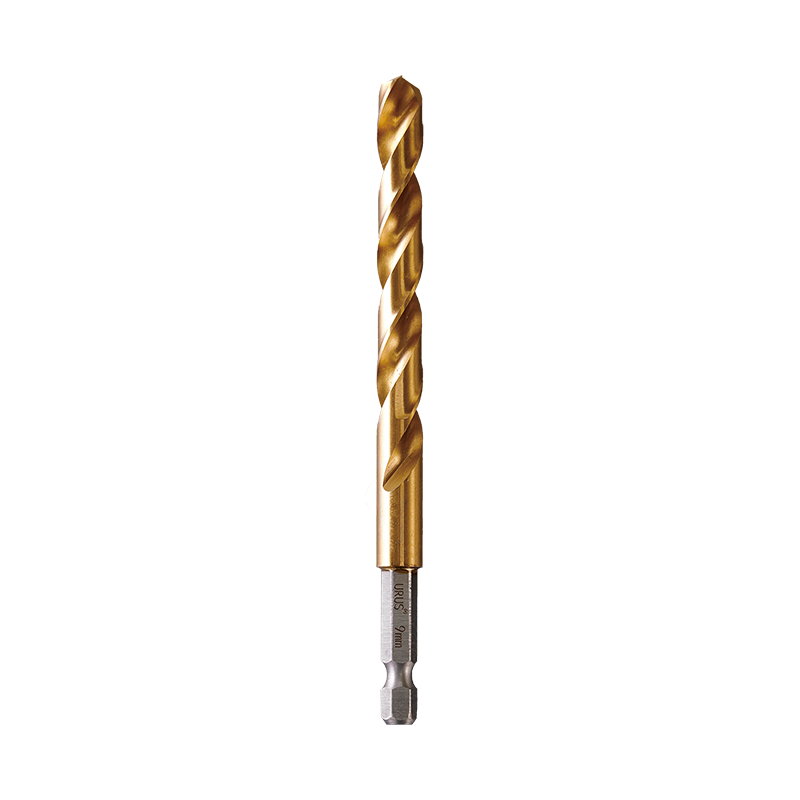 Vrták s děleným hrotem pro přesné vrtání do kovu Tento bit, navržený s geometrií děleného hrotu, která snižuje tloušťku pásu, zahajuje díry bez chůze po tvrdé oceli. Hodí se do 1/4palcových rychlovýměnných sklíčidel a je vhodný pro ruční i CNC vrtání do kovu, zajišťuje konzistentní polohu a zaoblení. Zobrazit produkt →
Naše vrtáky do kovu s děleným hrotem jsou navrženy podle této geometrie pro konzistentní polohu otvoru a kulatost.
Pilotní bod přidává krátký samostředící hrot, který přesahuje řezné břity. Vtahuje vrták do materiálu a je zvláště užitečný u tenkých plechů a hliníku, kde otřepy a chůze při vrtání způsobují většinu zmetků. Pro práci s měkkým kovem se vodicí hrot snáze ovládá a zanechává čistší vstup do otvoru.
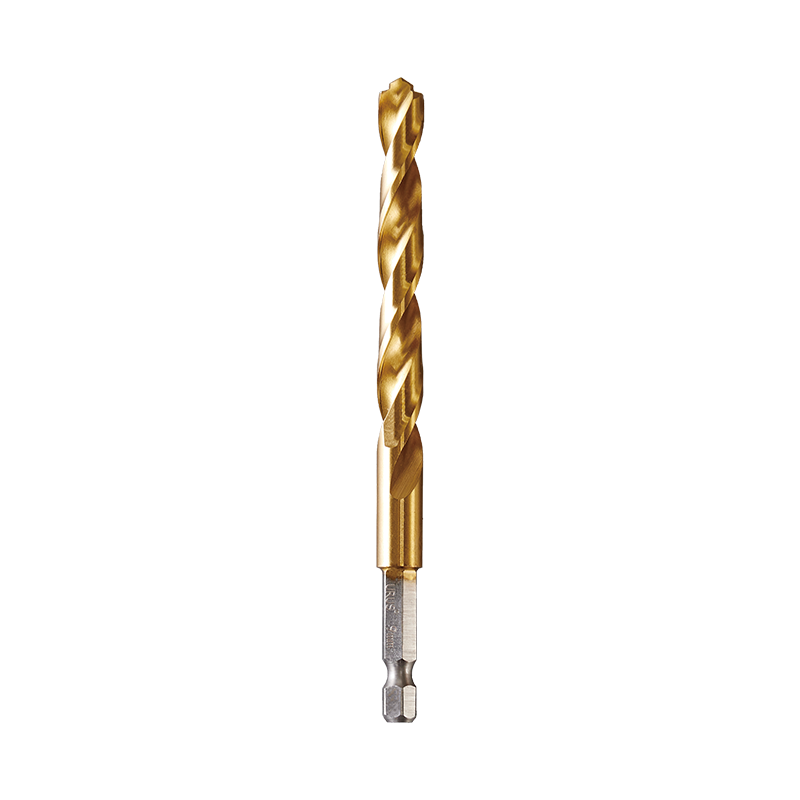 Pilotní vrták pro čisté otvory v tenkém kovu Tento vrták se samostředícím vodicím hrotem, který přesahuje řezné břity, se sám vtahuje do materiálu pro kontrolované vrtání do tenkého plechu a hliníku. Minimalizuje otřepy a chůzi a zanechává čistý vstup do otvoru. Zobrazit produkt →
Naše pilotní hrotové vrtáky tento úkol zvládnou při zachování ostré geometrie břitu při delším běhu.
Turbomax bod, široce používaný ve výrobě, se zaměřuje na odvod třísek. Jedná se o specializovanou geometrii, která vyhovuje vysokorychlostnímu CNC vrtání do měkké oceli a hliníku, kde utváření třísek v drážkách je hlavním způsobem poruchy.
Vrták s rovnou stopkou je vrtací nástroj, jehož průměr stopky odpovídá tělesu korunky a který se při přenosu točivého momentu opírá o tření ve sklíčidle. Jedná se o nejběžnější formát vrtáku pro rotační vrtání do kovu, dřeva a měkkého zdiva, ale není určen pro zatěžování příklepem.
Vrták s rovnou stopkou selže, když s ním běžíte příliš rychle, tlačíte na něj příliš silně nebo jej necháte suchý.
Tyto tři proměnné se vzájemně ovlivňují. Rychlost určuje teplo; posuv určuje zatížení třísky; mazání odvádí teplo a udržuje ostří ostré. Pokud je jedna páka mimo rozsah, bit může buď přehřát pracovní materiál, nebo se zaseknout v otvoru a prasknout.
V oceli příliš nízká rychlost posuvu způsobí tření břitu místo řezání, generování tepla a zpevňování stěny otvoru. Příliš těžký posuv odštípne řezné břity nebo zlomí vrták v hrotu. Zpravidla zvyšte posuv, když je tříska tenká a vláknitá, a snižte posuv, když se bit začne chvět.
Mazání je nesmlouvavé. U nízkouhlíkové oceli zabraňuje rozpustné olejové chladivo hrotu dosáhnout teplot popouštění. U hliníku lehký řezný olej nebo dokonce petrolej omezuje třískové svařování na čele čela. Pro dřevo není potřeba žádná chladicí kapalina, ale na odsávání prachu záleží stejně jako na regulaci otáček.
Většině selhání vrtáku s válcovou stopkou lze předejít a prevence má více společného s výběrem a manipulací než s vrtákem samotným.
Vrták s rovnou stopkou se používá především pro rotační vrtání do kovu, dřeva a měkkého zdiva. Vejde se do standardního sklíčidla a přenáší krouticí moment třením, což z něj činí nejuniverzálnější a cenově nejvýhodnější formát vrtáku pro běžné dílenské a výrobní vrtání.
č Příklepové vrtačky SDS používají systém mechanického zajištění stopky určený pro přenos energie příklepu. Bit s rovnou stopkou se bude ve sklíčidle SDS viklat, sklouzne a pravděpodobně se zlomí v blízkosti stopky. Používejte bity se stopkou SDS pro vrtání s příklepem a bity s rovnou stopkou pouze v rotačním režimu.
K prokluzování dochází, když čelisti sklíčidla nemohou vyvinout dostatečnou upínací sílu. Opotřebované čelisti, hladké povrchy stopky nebo nadměrné utažení na měkké stopce snižují třecí sevření. Před vrtáním očistěte stopku, zkontrolujte zdraví čelistí a sklíčidlo vždy řádně utáhněte.
Pouze pro velmi lehké rotační vrtání do měkkého zdiva nebo při použití specializovaného vrtáku do zdiva s kulatou stopkou s tvrdokovovým hrotem. Pro standardní betonářské a těžké příklepové práce použijte stopkové bity SDS. Bity s přímou stopkou nejsou konstruovány pro rázové zatížení kladivem a v této službě rychle selžou.
I. Úvod: Řešení „nemožného“ úkolu Fráze "zasazení čtvercového kolíku do kulatého otvoru" je univerzální symbol...
ČTĚTE VÍCEKovoobrábění bylo vždy základním kamenem průmyslového rozvoje, utvářelo vše od automobilových komponent až po...
ČTĚTE VÍCE1. Co jsou kleště na vodní čerpadlo? – Flexibilní nástroj „All-Rounder“. V moderní průmyslové výrobě a každodenní údržbě...
ČTĚTE VÍCEVýběr vhodných průmyslových řezných nástrojů je zásadním rozhodnutím, které přímo ovlivňuje efektivitu výroby...
ČTĚTE VÍCEautorská práva © Zhejiang URUS Tools Co., Ltd. privacy policy


