

 Dotaz
Neváhejte a pošlete zprávu
I. Úvod: Řešení „nemožného“ úkolu Fráze "zasazení čtvercového kolíku do kulatého otvoru" je univerzální symbol...
ČTĚTE VÍCEVezměte 3/16 palcový spirálový vrták na kus nerezové desky 304 a sledujte, co se stane. Špička zmodrá, kouř se stočí a během minuty se ostří místo řezání tře. S vrtákem nebylo nic špatného kromě tohoto: po zhruba 540 C si karbidy uvnitř ocelového těla přestanou držet svou tvrdost. Abych pochopil z čeho je vrták vyroben je skutečně pochopit, který základní materiál stojí mezi vámi a tím okamžikem.
Každý vrták se skládá ze dvou částí: břitu a těla, které jej nese. Řezná hrana pochází pouze ze čtyř materiálových skupin. Jsou to rychlořezná ocel, rychlořezná ocel obsahující kobalt, karbid wolframu v plné nebo pájené formě a diamantové brusivo. Uhlíková ocel je pátou a většinou historickou možností, která nyní přežívá hlavně v levných dřevoobráběcích bitech.
Vrták je rotační řezný nástroj, jehož břit je vyroben z kalené nástrojové oceli nebo karbidu wolframu, zvolený tak, aby byl břit tvrdší než řezaný materiál a stabilní při teplotě, kterou řez vytváří.
Tato definice je důvodem, proč výběr materiálu sleduje obrobek spíše než naopak. Dřevo zuhelnatělo kolem 200 C. Betonové kamenivo má hodnotu kolem 7 na Mohsově stupnici. Nerezová ocel posouvá ostří přes 600 C. Každá podmínka ukazuje na jiný základní materiál, což je přesně důvod, proč žádný jediný bit nevrtá vše dobře.
Zhruba osm z deseti vrtáků prodávaných po celém světě je vyrobeno z rychlořezné oceli a M2 je třída, která většinu této práce vykonává. M2 není značka. Jedná se o klasifikaci nástrojové oceli AISI, zapsanou v evropských katalozích jako DIN 1.3343.
Typická tavenina M2, měřená hmotnostně, obsahuje:
Po kalení a dvojitém popouštění se M2 pohybuje mezi 62 a 65 HRC. To je dostatečně tvrdé pro měkkou ocel, hliník, mosaz, plasty a většinu dřeva a dostatečně pevné na to, aby se vrták ohnul, než se roztříští, když vrták uchopí.
Povrchová úprava na tom nic nemění. Vrták z černého oxidu nese vrstvu oxidu železa o tloušťce méně než deset mikronů. Zadržuje řeznou kapalinu a zabraňuje přivařování třísek k okraji. Obruste povlak a ocel pod ním je identická.
Rychlořezná ocel získává svou tvrdost tepelným zpracováním, nikoli chemií. Špička se přenese přes zhruba 600 C a změní se na běžnou ocel. Změna barvy je jediné varování, které dostanete.
Geometrie Split-point je nejběžnější tvar, který si skutečně koupíte. Dvě hlavní řezné hrany jsou broušeny do čtyř faset, které se setkávají pod úhlem 135 stupňů. Na talíři pod 10 mm zastavuje pohyb hrotu a potřebuje menší posuvný tlak než hrot 118 stupňů, protože ostří dláta je kratší.
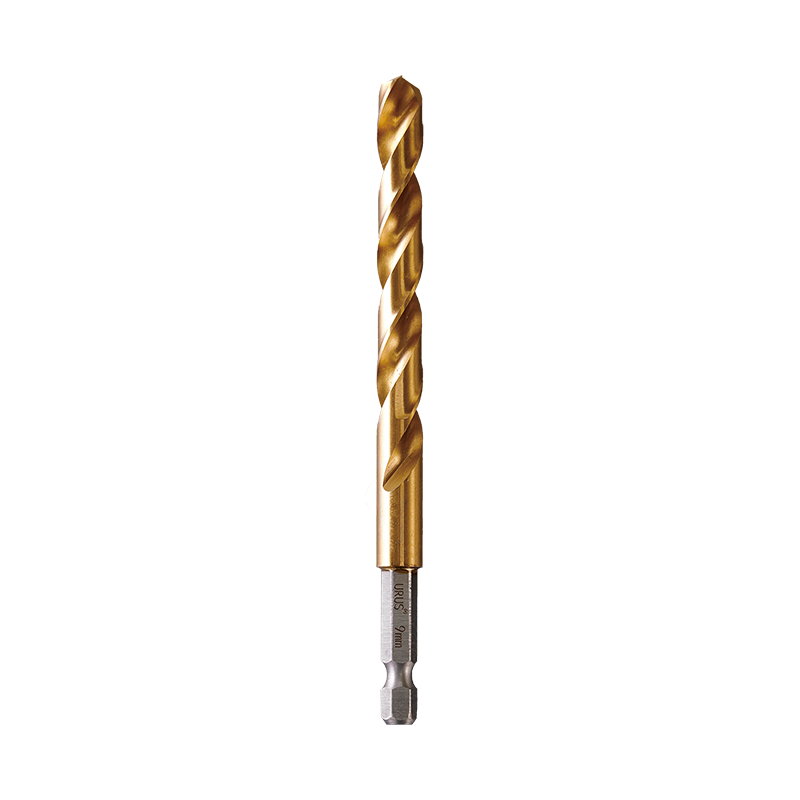 Kovový vrták s děleným hrotem pro 1/4palcová rychloupínací sklíčidla Vrták do kovu s geometrií děleného hrotu, dostupný v rozměrech L50, L70, DIN338 a DIN340; užitečné při kontrole možností 135stupňových bodů a jakostí kobaltu HSS. Zobrazit produkt →
Kobalt se nepoužívá pro stavbu těla vrtáku. Jedná se o legující prvek zatavený do rychlořezné oceli v pěti až osmi procentech hmotnosti. M35 nese asi 5 procent a M42 asi 8 procent, a to jsou dva názvy, které uvidíte vytištěné na obalech.
Kobalt zpomaluje hrubnutí karbidů při teplotě. Částice karbidu wolframu v ocelové matrici se chtějí shlukovat a růst, a jakmile vyrostou, hrana změkne. Kobalt tento proces zpomaluje a tlačí použitelnou teplotu hrany nahoru. Naměřený přírůstek tvrdosti za tepla vypadá zhruba takto.
Když se na něj podíváte, nerozeznáte kobaltový kousek od nekobaltového. Stejná továrna může povrchově upravit M2, M35 a M42 identickým černým oxidem ze stejného zásobníku. Kromě vytištěné třídy oceli na obalu zůstává jediným signálem cena a to, jak dlouho hrana vydrží nerez.
Řeže nerezovou a měkkou ocel 304 střední rychlostí. Levnější na bit a obvyklá volba pro údržbářské práce a lehkou výrobu.
U titanu, Inconelu a slitin nad 35 HRC drží ostří znatelně déle. Stojí více a je natolik křehký, že jej ruční vrtačka může odštípnout při prasknutí.
Karbid wolframu vůbec není ocel. Jedná se o práškovou metalurgii. Submikronová zrna karbidu wolframu jsou spojena kobaltem nebo niklem a slinována v blízkosti 1400 C do pevného polotovaru. Typický typ WC-Co obsahuje 6 až 12 procent hmotnostních kobaltového pojiva.
Tvrdost přistane kolem 1400 až 1600 HV, což je asi 90 na stupnici HRA a daleko za vším, čeho se pilník může dotknout. Tato tvrdost umožňuje řezat betonové kamenivo, které by jednoduše vyleštilo hranu HSS naplocho.
Dodává se ve dvou podobách. Pevný karbid znamená, že celý vrták je slinutý, což je standard pro mikrootvory 0,3 mm v deskách plošných spojů a pro CNC obráběcí centra. Karbidová špička znamená, že malá slinutá břitová destička je připájena na ocelovou stopku, což je konstrukce používaná pro zednické a kladivové práce.
Příklepové bity SDS-plus a SDS-max jsou téměř všechny pájené. Tříbřitý tvrdokovový hrot je navařen na drážkovanou ocelovou stopku a tři řezné břity rozdělují energii kladiva do tří kontaktních bodů namísto dvou, což udržuje otvor kulatý a snižuje váznutí v železobetonu.
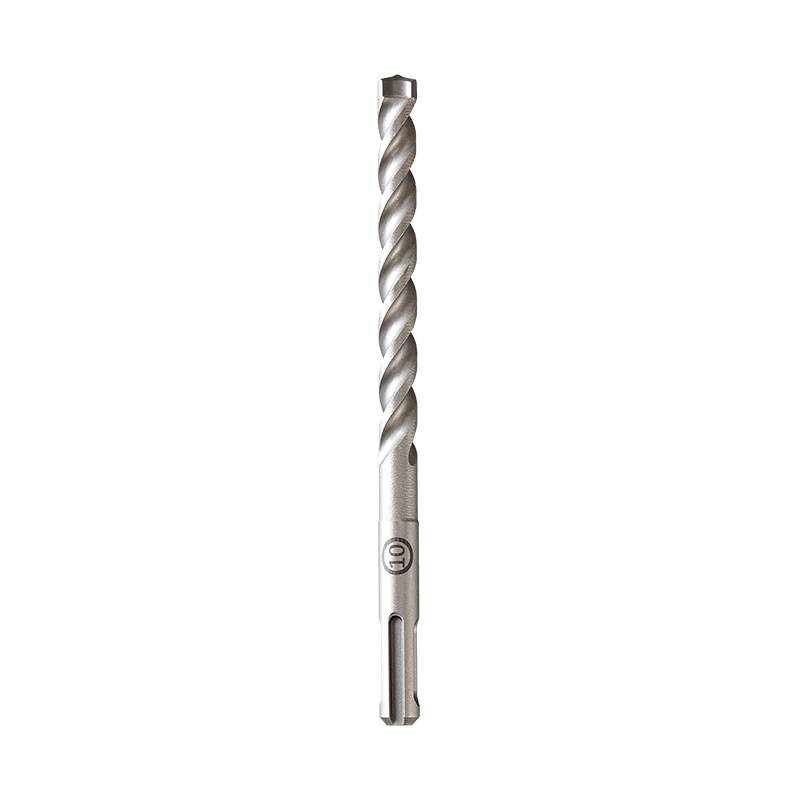 Příklepový vrták SDS-3-Cutter s tvrdokovovým hrotem pro vrtání do zdiva Tříbřité kladivo do zdiva z tvrdokovu s tříbřitým odsáváním prachu o velikosti 3,45–18 mm; užitečné při porovnávání pájených bitů SDS pro cihly, beton a kámen. Zobrazit produkt →
Pájení je slabou stránkou každého vrtáku s tvrdokovem. Stříbrné a mosazné pájecí slitiny se taví mezi 600 C a 700 C. Rozžhavte kousek zdiva do červena a hrot odpadne, zanechá dokonale dobrou ocelovou stopku bez ničeho na konci.
PVD povlaky na vrtácích jsou tenké filmy, obvykle 1 až 4 mikrony, které zmizí po zhruba 30 otvorech v oceli při normálních rychlostech posuvu. Nitrid titanu a nitrid titanu a hliníku jsou dva, se kterými se setkáváte nejčastěji, a fungují tak, že snižují tření a omezují tvorbu nahromaděného okraje, spíše než kalením oceli pod ním.
Titanem potažený bit M2 a obyčejný bit M2 mají stejnou tvrdost. Povlak mění způsob klouzání třísky, nikoli tvrdost hrany.
Barva je zde špatným testem, což je past, do které padá většina kupujících. Jantarová nebo zlatá hrana je často TiN, ale tmavě modrošedá hrana může být jednoduše oxidem páry a bit z pravé kobaltové oceli nemůže mít po lesklém povrchu vůbec žádnou barvu. Místo odstínu si přečtěte vytištěnou třídu oceli.
Dřevo zuhelnatělo při teplotě kolem 200 C, což se zdaleka neblíží bodu, kdy by ocelové tělo žíhalo, takže dřevoobráběcí vrták nepotřebuje kobalt nebo karbid wolframu. Je vyrobena z uhlíkové oceli nebo hladké M2 a geometrie místo toho nese výkon.
Dřevěný bit s ostrým hrotem má tři pracovní vlastnosti, na kterých záleží:
Odstraňte ostruhy a díru protrhněte. To je důvod, proč jsou bity na opracování dřeva posuzovány podle jejich broušení, nikoli podle obsahu slitiny.
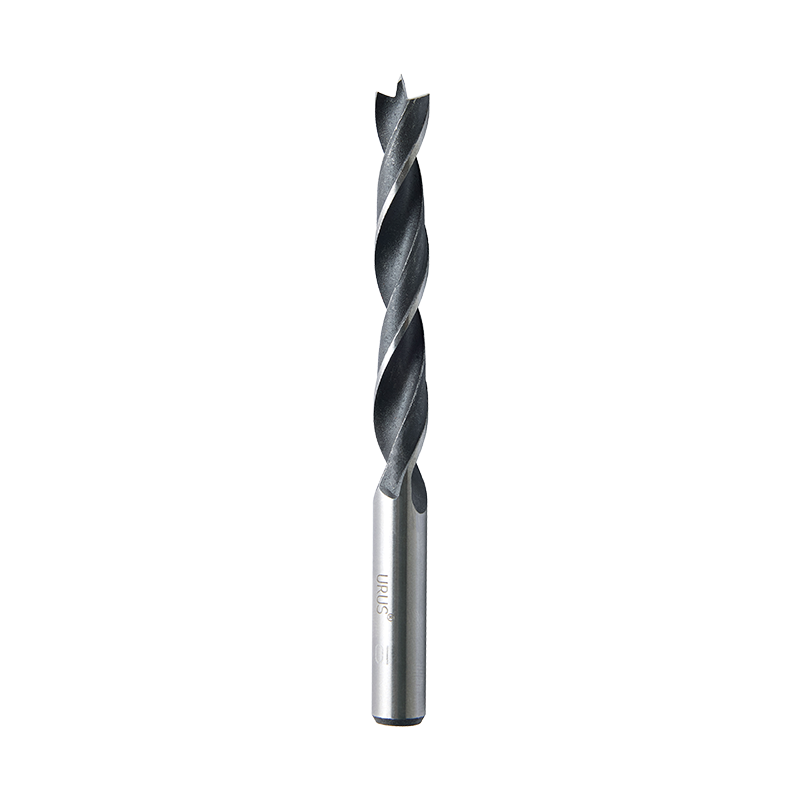 Standardní vrták do dřeva Brad Point s kulatou stopkou Břitový hrot z uhlíkové oceli s přesným středovým hrotem a kulatou stopkou o průměru 3–30 mm; vhodné pro vrtání do dřeva, kde záleží na vytržení. Zobrazit produkt →
Dřevoobráběcí bity zřídka používají tvrdokovové ostří, protože karbid je křehký. Dřevo je měkké, ale jeden zapuštěný hřeb stačí k tomu, aby se slinutý hrot vyštípal zpět na nepotřebný.
Barva zužuje pole, ale soubor řeší otázku. Pilník 60 HRC se zakousne do jakékoli rychlořezné oceli, ať už je to M2, M35 nebo M42, a bruslí napříč karbidem wolframu bez zanechání stopy.
| Co vidíš | S největší pravděpodobností materiál | Jak to potvrdit |
| Obyčejný šedý kov, bez povrchové úpravy, normální hmotnost | Rychlořezná ocel M2 | Pilník kousne a zanechá světlé škrábance |
| Černé nebo tmavě modré provedení | Černý oxid přes HSS nebo uhlíkovou ocel | Pilník kousne; uhlíková ocel se snadněji poškrábe a rychleji se leskne |
| Povrchová úprava zlatá nebo jantarová | Povlak TiN, obvykle přes M2 | Pilník seškrábe povlak a odkryje šedou ocel pod ním |
| Tmavá, nereflexní špička viditelně silnější než stopka | Pájený hrot z karbidu wolframu | Soubor bruslí; hrot je daleko tvrdší než tělo pod ním |
| Hrana působí drsně, jako jemný brusný papír | Galvanicky pokovené diamantové brusivo | Pilník bruslí a hrana vypadá jako zapuštěná zrna, nikoli broušená hrana |
Test pilníku je dostatečně spolehlivý, protože jej nelze oklamat legováním. M35 a M42 jsou dostatečně blízko k M2, že je soubor nerozdělí, takže na kobaltovou otázku vám dá odpověď pouze tištěná třída oceli.
Pokud bit není dodáván bez tištěné třídy oceli, předpokládejte M2. Kobaltová ocel stojí skutečné peníze a žádná továrna ji tiše nevkládá do neoznačeného vrtáku.
Ne. HSS bit je ocel, ale rychlořezná ocel je legovaná nástrojová ocel, ve které zhruba 15 až 18 procent hmotnosti tvoří wolfram, molybden, chrom a vanad. Vrták z karbidu wolframu neobsahuje ve své řezné struktuře vůbec žádnou ocel; jde o slinutá zrna karbidu wolframu držená pohromadě kobaltovým pojivem.
Ano, ale méně, než napovídá název. M35 obsahuje asi 5 procent kobaltu a M42 asi 8 procent, přičemž zbytek tvoří železo a karbidy. Kobalt netvoří samostatnou vrstvu. Rozpouští se do matrice a zpomaluje hrubnutí karbidu, když se hrana zahřívá.
Mohutný karbidový bit může, a je standardní volbou pro práce při výrobě litiny, kalené oceli nad 45 HRC a hliníku. Pájený karbidový hrot nemůže. Tento hrot je křehký, snadno se odštípne při přerušovaných řezech a jeho pájený spoj selže v blízkosti 650 C, což je pod teplotou hrany, kterou ocelový řez generuje.
Ne. Jantarový odstín může také pocházet z úpravy oxidem párou a korunka z kobaltové oceli nemusí vykazovat vůbec žádnou barvu. Filmy TiN mají tloušťku 1 až 4 mikrony a jsou viditelné pouze jako barevný posun, nikoli jako zřetelná vrstva. Spíše než odstín zkontrolujte vytištěnou třídu oceli.
I. Úvod: Řešení „nemožného“ úkolu Fráze "zasazení čtvercového kolíku do kulatého otvoru" je univerzální symbol...
ČTĚTE VÍCEKovoobrábění bylo vždy základním kamenem průmyslového rozvoje, utvářelo vše od automobilových komponent až po...
ČTĚTE VÍCE1. Co jsou kleště na vodní čerpadlo? – Flexibilní nástroj „All-Rounder“. V moderní průmyslové výrobě a každodenní údržbě...
ČTĚTE VÍCEVýběr vhodných průmyslových řezných nástrojů je zásadním rozhodnutím, které přímo ovlivňuje efektivitu výroby...
ČTĚTE VÍCEautorská práva © Zhejiang URUS Tools Co., Ltd. privacy policy


